

Comment DUPUY a-t-il contribué à l’aspiration des poussières dans la production d’engrais ?
Production d'engrais minéraux : la gestion des poussières dans les procédés industriels
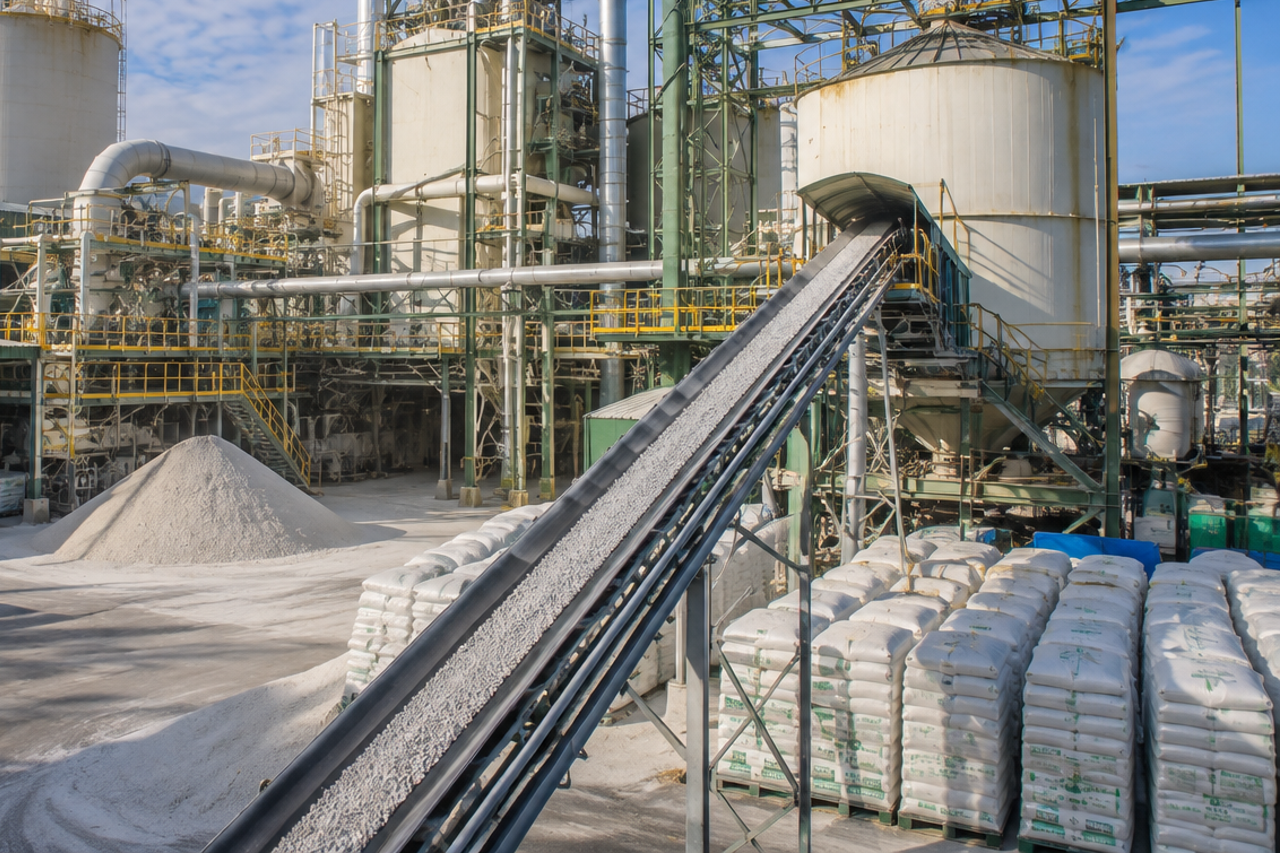
Dans l’industrie des engrais minéraux, les opérations de manutention et de transformation des matières premières peuvent générer d’importantes quantités de poussières. Ces particules ont tendance à se disperser dans les zones de production, ce qui rend nécessaire une captation efficace directement aux endroits où elles sont générées.
Telle était la situation à laquelle était confrontée une entreprise située en Pologne, qui avait besoin d’un système de dépoussiérage relié à ses équipements de production.
Le processus comportait plusieurs points d’émission répartis le long de la ligne, chacun d’entre eux nécessitant un système d’aspiration adapté afin de limiter la dispersion des matières dans l’environnement immédiat.
Un autre facteur de complexité résidait dans la classification ATEX Zone 22 de la zone de production, qui exigeait une attention particulière quant à la gestion des risques liés aux atmosphères potentiellement explosives.
Le client avait par ailleurs besoin de contrôler les odeurs présentes dans l’air aspiré et d’intégrer des dispositifs de protection capables d’empêcher la propagation d’une éventuelle explosion à travers les conduites.
L’objectif était donc de mettre au point une solution centralisée combinant une aspiration localisée, une filtration et des mesures de sécurité adaptées aux caractéristiques de l’installation.
Les chiffres clés du projet
8
Points d'aspiration simultanés
Un système centralisé unique aspire les poussières à huit endroits de la ligne, évitant ainsi d'avoir à installer un dépoussiéreur indépendant pour chaque poste de travail.
2 EN 1
Aspiration et contrôle des odeurs
Le dépoussiérage et la post-filtration au charbon actif intègrent deux fonctions de traitement de l'air dans une même solution technique.
Aspirer les poussières en huit points tout en maîtrisant les émissions et en garantissant la sécurité
La principale difficulté rencontrée par le client concernait la nécessité de capter les poussières générées lors de la production d’engrais minéraux à différents endroits de la chaîne de production.
La répartition des émissions nécessitait un système d’aspiration centralisé capable de desservir simultanément huit points, garantissant ainsi une collecte efficace des particules directement à la source.
La présence d’un environnement classé ATEX Zone 22 rendait en outre nécessaire l’adoption d’une configuration adaptée aux risques liés aux atmosphères potentiellement explosives.
Plus précisément, le client avait besoin d’intégrer un dispositif permettant d’empêcher la propagation d’une éventuelle explosion à travers le réseau de canalisations.
Une autre exigence concernait le traitement de l’air extrait. Outre la séparation des poussières, le processus nécessitait en effet un système capable de réduire les odeurs avant la réintroduction de l’air dans l’environnement.
Enfin, il fallait garantir un fonctionnement fiable à long terme, en limitant l’accumulation de poussière sur les filtres et en réduisant la fréquence des interventions manuelles d’entretien.
Un système centralisé permettant de maîtriser les poussières, les odeurs et les risques opérationnels
Dans la production d’engrais minéraux, se contenter d’opérations de nettoyage périodiques ne permet pas de répondre à la nécessité de contrôler les poussières au moment même de leur formation.
La présence de plusieurs points d’émission exigeait une solution capable d’intervenir directement tout au long du processus de production, afin de limiter la dispersion des particules avant qu’elles n’atteignent les zones environnantes.
Pour le client, la priorité était donc de mettre en place un réseau d’aspiration centralisé permettant de gérer simultanément les différentes sources de poussière.
La classification ATEX Zone 22 rendait en outre indispensable l’intégration de dispositifs de sécurité spécifiques. En particulier, le réseau de canalisations devait être équipé d’un système conçu pour empêcher la propagation d’une éventuelle explosion.
Le contrôle des odeurs constituait une nécessité supplémentaire. La filtration des particules devait être complétée par un traitement supplémentaire de l’air aspiré.
L’objectif final était de mettre en place un système complet, capable d’associer une aspiration localisée, une post-filtration et une surveillance automatique des filtres, afin de simplifier la gestion de l’installation et de favoriser la continuité de l’exploitation.
DUPUY DEDUST 8 ATEX Z22 : dépoussiérage centralisé avec huit points d'aspiration
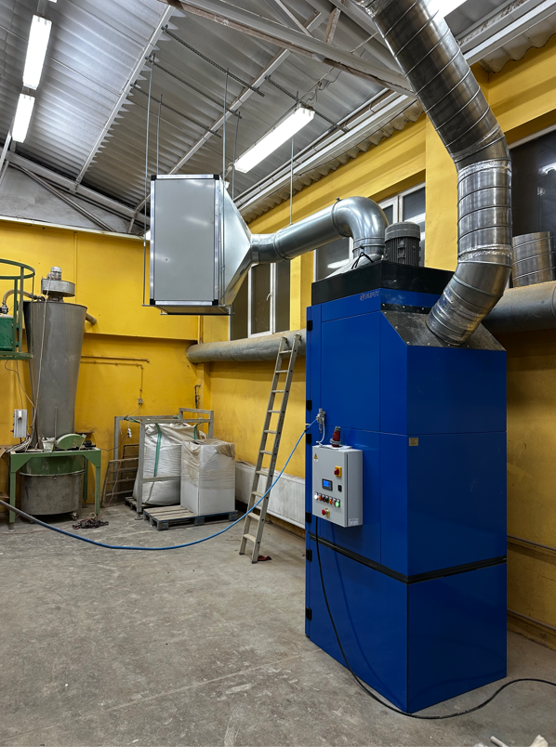
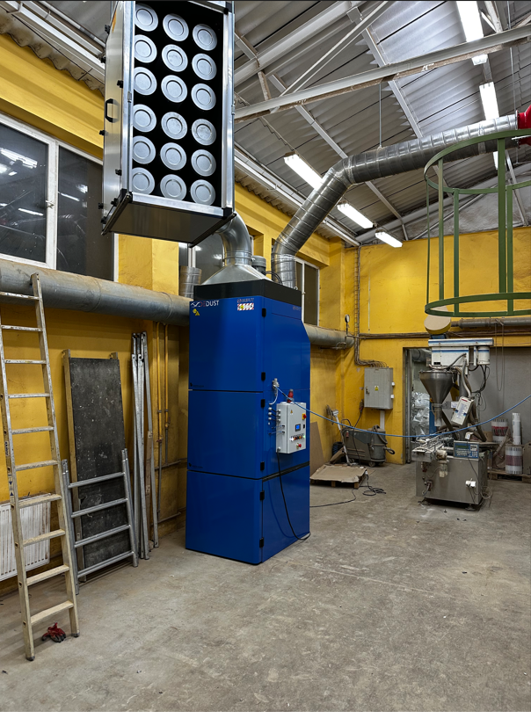
Afin de répondre aux besoins du client, DUPUY a mis au point un système de dépoussiérage centralisé basé sur le DEDUST 8 ATEX Z22, conçu pour capter les poussières directement aux endroits où elles sont générées lors de la production d’engrais minéraux.
L’installation a été dimensionnée pour desservir huit points d’aspiration, chacun équipé de raccords de Ø100 mm. Cette configuration permet une captation répartie tout au long du processus de production, en concentrant l’action du système sur les différentes sources d’émission.
En aval de l’unité principale, un étage de post-filtration au charbon actif a été installé, conçu pour traiter l’air extrait et réduire les odeurs avant sa réintroduction dans l’environnement.
Afin de renforcer la sécurité de l’installation, un clapet anti-retour a également été intégré ; celui-ci est conçu pour empêcher la propagation d’une éventuelle explosion à travers les canalisations.
Un autre élément essentiel de la solution est le système de nettoyage pneumatique automatique des filtres, piloté directement depuis le tableau électrique.
Le fonctionnement repose sur la surveillance de la pression différentielle ΔP : le système détecte les conditions d’encrassement des filtres et déclenche automatiquement le cycle de nettoyage en fonction des besoins opérationnels.
Cette gestion permet de maintenir des performances de filtration plus constantes dans le temps, ce qui réduit la nécessité d’interventions manuelles et contribue à l’efficacité globale de l’installation.
La combinaison d’un système d’aspiration décentralisé, d’un traitement de l’air et de dispositifs de sécurité a permis de mettre en place une solution spécifiquement adaptée aux conditions d’exploitation de l’usine polonaise.
Moins de dispersion des poussières et un meilleur contrôle du processus de production
L’installation du DEDUST 8 ATEX Z22 a permis au client de gérer l’aspiration des poussières directement pendant la production d’engrais minéraux, grâce à un réseau dédié relié aux différents points d’émission.
La présence de huit points de captage permet d’intervenir simultanément tout au long de la ligne, ce qui limite la dispersion des particules dans l’environnement de production.
L’intégration d’un système de post-filtration au charbon actif contribue à réduire les odeurs présentes dans l’air extrait, tandis que le clapet anti-retour offre une protection supplémentaire contre la propagation d’une éventuelle explosion à travers le réseau d’aspiration.
Le système de nettoyage automatique des filtres, qui repose sur la surveillance de la pression différentielle ΔP, permet en outre de gérer l’encrassement en fonction des conditions de fonctionnement, ce qui réduit la nécessité d’interventions manuelles.
L’ensemble de ces caractéristiques contribue à améliorer l’efficacité et la fiabilité du système de dépoussiérage, favorisant ainsi la continuité des activités de production.
Les principaux avantages obtenus :
- Captage des poussières directement aux points d’émission.
- Aspiration simultanée à partir de huit points le long de la chaîne de production.
- Réduction de la dispersion des particules dans l’environnement de travail.
- Contrôle des odeurs grâce à une post-filtration au charbon actif.
- Sécurité accrue du réseau d’aspiration grâce au clapet anti-retour.
- Surveillance automatique de l’encrassement des filtres par la pression différentielle ΔP.
- Réduction des interventions manuelles de nettoyage des filtres.
- Meilleure continuité et efficacité du système d’aspiration.
Ce projet démontre comment un système centralisé, configuré en fonction des besoins de l’application, peut intégrer différentes fonctions d’aspiration, de filtration et de sécurité au sein d’une solution unique.